Сварка полиэтиленовых (ПНД, ПВД) и полипропиленовых (ПП) труб и фитингов
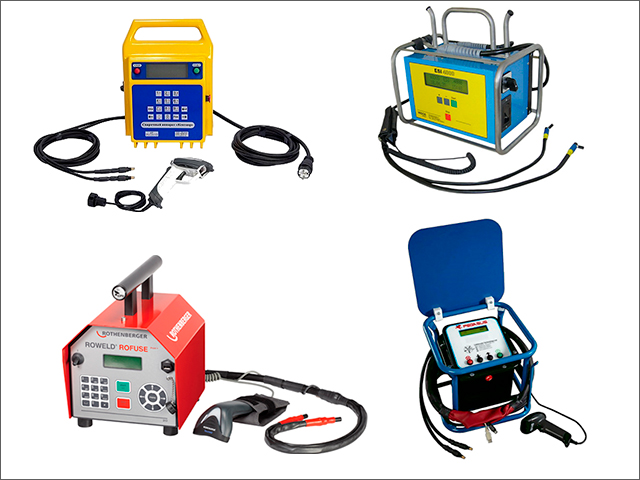

На изображении комбинированный сварочный аппарат Hurner для стыковой и муфтовой сварки.
Сегодня, в большинстве стран, широко распространены и масштабно используются два метода сварки полимерных термопластичных труб из полиэтилена ПНД, ПВД, а также из полипропилена ПП — это стыковая и электромуфтовая (электродиффузионная) сварка.
Эти два метода принципиально отличаются друг от друга. Основными отличиями являются способы соединения. При соединении труб методом встык, спаиваются торцы соединяемых элементов, а при муфтовой, спаивается электросварной фитинг изнутри и поверхность трубы снаружи.
Разберем каждый из этих способов в отдельности и рассмотрим преимущества и недостатки каждого из них, а также разберем который и когда наиболее предпочтительней, практичней и выгодней использовать.
Стыковая сварка полимерных труб и фитингов
Технология сварки трубопроводов стыковым методом подразумевает под собой нагревание торцов свариваемых деталей с их дальнейшим сжатием друг с другом под давлением. Этот метод зачастую используют при большом количестве стыков трубопровода среднего и большого диаметра. Данная технология позволяет прокладывать трубопроводы предназначенные для транспортировки питьевой и технической воды, напорной канализации, а также природного газа и других газообразных сред. При сварке трубопроводов стыковым методом максимальное давление может составлять до 25 атмосфер на стык (в зависимости от параметров свариваемых деталей) от SDR 6 до SDR 41.
Преимуществом стыковой сварки является то, что ее экономически выгоднее использовать при необходимости произвести большое количество сварных стыков и соединений, так как делает стоимость сварки 1 стыка более низкой. К недостаткам можно отнести относительно большой вес используемого оборудования, ведь сварочные аппараты такого типа состоят из нескольких узлов и агрегатов, а также, в некоторых случаях, физически невозможно использовать оборудование в силу его габаритных размеров.
Электромуфтовая сварка
Технология сварки электромуфтовым способом полностью отличается от стыковой. На торцы свариваемых элементов, после их предварительной очистки, надеваются электросварные фитинги (муфты, отводы, тройники, переходы, заглушки), которые содержат в себе запаянные в корпус металлические спирали, используемые для нагрева и оплавления сварочных поверхностей. После нагрева спиралей электросварного фитинга до определенной температуры, свариваемые части трубопровода приобретают однородную пластичную структуру, а после остывания, вновь кристаллизуются и образуют полностью герметичный и надежный сварной стык. Сваривая трубопровод электромуфтовым способом максимальное давление, на которое могут быть рассчитаны стыки, составляет 16 атмосфер. Данный вид сварки чаще используется при проведении ремонтных работ в системах газоснабжения, водоснабжения и напорной канализации, а также при малых диаметрах трубопроводов и малом количестве соединений трубопровода большого диаметра.
Основными преимуществами электромуфтовой сварки, несомненно, являются малые размеры и вес оборудования, не увеличивающийся, при увеличении диаметра трубопровода, а также возможность проводить сварку в труднодоступных местах, где не имеется возможности применить стыковую. У данного метода, основной и существенный недостаток это большая стоимость самих фитингов (относится к большим и средним диаметрам), отсутствие возможности проводить сварку трубопроводов превышающих давление в 16 атмосфер.
Аппараты используемые для сварки полиэтиленовых (ПНД, ПВД) и полипропиленовых (ПП) труб и фитингов
Теперь, разобрав особенности методов, разберем виды и модификации сварочных аппаратов используемых для стыковой и электромуфтовой сварки, их особенности и возможности.
Стыковые сварочные аппараты
В первую очередь необходимо сказать, что стыковые сварочные аппараты классифицируются как механические, гидравлические, полуавтоматические и полностью автоматические. Подразделяются по количеству зажимов центратора на 2-х и 4-х зажимные. Рассмотрим каждый вид по отдельности.
1. Механические. К механическим аппаратам относится оборудование с полностью механическим (ручным) сведением и разведением зажимов центратора, в которых крепятся свариваемые детали трубопровода. В большинстве случаев встречается для трубопроводов диаметром до 250 мм. Не подходят для сварки газопровода. Аппараты такого типа являются наиболее дешевыми на рынке оборудования.

2. Гидравлические. К гидравлическим аппаратам относят оборудование с зажимами центратора, которые приводятся в действие с помощью давления в гидравлической системе аппарата. В зависимости от моделей могут оснащаться ручным насосом с манометром, либо гидравлическим блоком с органами контроля и ручного управления. Диапазон работ — до 1600 мм. Самые распространенные и часто реализуемые бюджетные сварочные аппараты.
3. Полуавтоматические. Оснащены гидравлическим блоком со встроенным прибором протоколирования (для сохранения параметров сварочных работ, с передачей данных на флэшку, ПК, либо вывод протокола на печать) и полуавтоматизированным управлением процессом сварки. В основном используются при сварке газопроводов, а также любых других трубопроводов, требующих повышенной точности работы.
4. Автоматические. Полностью автоматические машины, в которых весь процесс работы заключается в креплении свариваемых частей в зажимы центратора и выбор параметров сварки соответствующих техническим характеристикам свариваемых деталей трубопровода — все остальные процессы установка произведет сама — до полной готовности сварочного шва.
Оснащение оборудования
Центратор. Каждый сварочный аппарат имеет центратор — используется для надежного крепления и удерживания деталей трубопровода, которые необходимо соединить. В зависимости от модели оборудования, может быть 2-х или 4-х зажимным, механическим, либо гидравлическим.
Торцеватель. Все аппараты оснащаются торцевателем, который необходим для подготовки ровных поверхностей торцевых сторон свариваемых частей трубопровода с минимальным зазором, чтобы в результате получился наиболее качественный и надежный сварной шов. Устройство торцевателя просто, так как это всего два диска с установленными в них ножами, которые приводятся в движение при помощи двигателя, либо ручной силой, в случае использования механических торцевателей.
Нагреватель. Следующим элементом, который необходим в процессе сварочных работ и которым оснащаются все сварочные аппараты это нагревательный элемент. С его помощью, до необходимой температуры нагревают свариваемые торцы для того, чтобы в последующем соединить их под необходимым давлением и в последующем дать ему полностью остыть.
Гидравлический блок. Данным агрегатом оснащаются модели сварочных аппаратов находящиеся под номером 2-4 из списка выше. Используется как орган управления, для сведения и разведения зажимов центратора.
Вкладыши. Переходные (редукционные) вкладыши необходимы для изменения диаметра свариваемых деталей. В основном, если максимальный диаметр сварки сварочного аппарата не превышает 355 мм, используются литые алюминиевые вкладыши, при диаметрах от 400 мм и выше стальные.
Переносной бокс. Используется для безопасного хранения и удобного перемещения нагревателя с торцевателем.
Зажим для втулок. При офланцевании деталей трубопровода стальными фланцами, могут быть использованы короткие втулки, которые технологически невозможно закрепить в зажиме центратора и поэтому для этой цели, и предназначено данное устройство, которое и закрепляется в зажиме центратора, а в него самого крепится втулка.
Опорные ролики. Опорные ролики рекомендуются для использования при сварке трубопроводов диаметром от 160 мм и выше, так как они существенно помогают для легкого и удобного передвижения свариваемых труб при процессе сведения и разведения зажимов центратора.
Подъемный кран. Используется для оборудования с диаметром сварки трубопроводов 630-1600 мм, для безопасного перемещения на рабочее место и с рабочего, торцевателя с нагревательным элементом.
https://svarkapndtrub.ru/